Artykuł sponsorowany
Dlaczego cięcie termiczne ogranicza strzępienie oplotów i koszulek podczas montażu wiązek kablowych
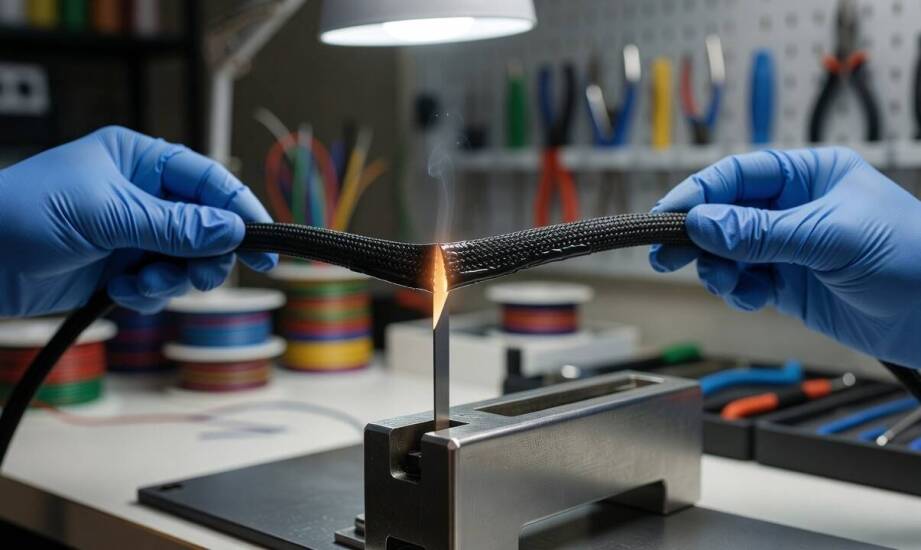
Niezabezpieczone końce oplotów i koszulek podczas montażu wiązek kablowych generują luźne włókna. Tego typu defekty utrudniają precyzyjne układanie przewodów, zakłócają ciągłość izolacji i drastycznie obniżają powtarzalność operacji produkcyjnych. Branża elektroniczna, lotnicza czy motoryzacja ciężka wymagają utrzymania rygorystycznych standardów montażowych. Każde postrzępienie polimerowego materiału wydłuża czas układania przewodów i zwiększa ryzyko późniejszej awarii gotowego systemu. Odpowiednie przygotowanie krawędzi za pomocą podwyższonej temperatury eliminuje te problemy jeszcze na stole montażowym, przed umieszczeniem wiązki w docelowej maszynie.
Przeczytaj również: Zastosowanie etykieciarek w logistyce: jak usprawnić procesy transportowe?
Mechanizm zasklepiania krawędzi pod wpływem temperatury
Tradycyjne cięcie mechaniczne brutalnie rozrywa syntetyczne włókna. Ostrze tnące na zimno pozostawia luźne, niezabezpieczone końce, które pod wpływem drgań eksploatacyjnych ulegają dalszemu strzępieniu. Zastosowanie obróbki cieplnej całkowicie zmienia mechanikę tego procesu. Profesjonalne narzędzie grzewcze podnosi temperaturę powłoki ochronnej do punktu topnienia, co prowadzi do zlania się włókien w gładką, jednolitą barierę.
Przeczytaj również: Jak radca prawny z Bielska może pomóc w sprawach dotyczących prawa gospodarczego?
Większość popularnych oplotów kablowych powstaje z wytrzymałego poliestru PET. Tego typu tworzywo sztuczne topi się w przedziale od 250 do 260 stopni Celsjusza. Precyzyjne doprowadzenie strumienia ciepła pozwala na trwałe zamknięcie krawędzi w ułamku sekundy, bez konieczności stosowania opasek termokurczliwych czy specjalistycznych klejów wykończeniowych. Grubość zastosowanego splotu oraz jego dokładna konstrukcja odgrywają tutaj nadrzędną rolę. Cienkie wersje monofilamentowe reagują na kontakt z nagrzanym elementem tnącym znacznie szybciej niż gęste struktury multifilamentowe, co wymusza odpowiednią kalibrację ustawień sprzętu.
Przeczytaj również: W jaki sposób kancelaria prawna wspiera klientów w postępowaniach administracyjnych?
Opisane zjawisko fizyczne dotyczy również taśm izolacyjnych, plecionek rurkowych oraz koszulek kurczliwych wykonanych z polimerów termoplastycznych. Wyjątek w tej grupie stanowią niektóre oploty samozamykające. Ich specyficzny, elastyczny splot z pamięcią kształtu zapobiega rozsypywaniu wewnętrznych przędzy. Klasyczne cięcie na zimno bywa w ich przypadku w pełni wystarczające do zachowania spójności całej otuliny.
Parametry pracy narzędzia przy montażu wiązek
Kształt elementu tnącego bezpośrednio warunkuje równomierność i czystość uzyskanej linii podziału. Ostrza o prawidłowo dobranej geometrii ułatwiają zachowanie precyzji, nawet w przypadku obróbki szerokich taśm tekstylnych oraz grubych oplotów przemysłowych. Stabilność termiczna urządzenia odgrywa równie istotną funkcję w zachowaniu powtarzalności. Dedykowany nóż termiczny utrzymuje stałą temperaturę roboczą sięgającą 600 stopni Celsjusza, dając operatorowi możliwość płynnego dopasowania parametrów do specyfiki przecinanego materiału.
Szybkość prowadzenia rozgrzanego ostrza przez włókna decyduje o końcowej jakości stopionej krawędzi. Zbyt gwałtowny ruch pozostawia niedostatecznie scalony brzeg, który przy mocniejszym rozciąganiu ulegnie rozerwaniu. Zbyt długa ekspozycja na wysoką temperaturę generuje z kolei grube zwęglenia, deformuje okrągły profil oplotu i utrudnia jego płynne nasunięcie na złącze kablowe. Bezpieczeństwo pracy z tak gorącym sprzętem wymaga bezwzględnego zachowania dystansu od powierzchni łatwopalnych oraz stałego montażu ekranów ochronnych na stanowisku produkcyjnym.
Certyfikowane komponenty izolacyjne do zaawansowanych procesów montażowych trafiają na linie produkcyjne od zweryfikowanych dostawców branżowych. Dystrybutor Skład Techniczny zaopatruje zakłady z sektora farmaceutycznego, obronnego i elektronicznego w specjalistyczne systemy zarządzania kablami. Oploty poliestrowe oraz rury termokurczliwe z tych dostaw zachowują pełną kompatybilność z metodami cieplnego cięcia, co gwarantuje stabilność układów instalacyjnych pracujących w trudnym środowisku.
Kiedy cięcie termiczne poprawia proces montażu?
Obróbka z użyciem ciepła zauważalnie podnosi estetykę i trwałość zabezpieczenia wiązek, pod warunkiem pracy z surowcami termoplastycznymi. W rygorystycznych warunkach seryjnej produkcji maszynowej zasklepianie włókien skraca czas wykończenia końcówek poszczególnych przewodów i wyklucza potrzebę zaciskania dodatkowych elementów ustalających. Kontrolowany proces topienia stabilizuje cylindryczną strukturę osłony i precyzyjnie trzyma ją w zaplanowanej pozycji.
Naturalne ograniczenia tej technologii wynikają bezpośrednio z fizycznych i chemicznych parametrów użytych izolatorów. Przędze techniczne nieulegające procesowi topienia wykluczają użycie wysokich temperatur przy podziale materiału. Należą do nich przede wszystkim ognioodporne włókna aramidowe, osłony z plecionego włókna szklanego oraz ekranujące oploty z miedzi i stali nierdzewnej. Próba użycia grzałki do ich przecięcia skutkuje szybkim zniszczeniem krawędzi ostrza lub niebezpiecznym przypaleniem właściwej izolacji żyły.
Masywne osłony wielowarstwowe o nietypowym składzie stanowią kolejne poważne wyzwanie dla operatorów urządzeń grzewczych. Ryzyko nierównomiernego przetopienia wewnętrznej powłoki wymusza wdrożenie odmiennych procedur produkcyjnych. Nowoczesne zakłady przemysłowe stosują w takich sytuacjach zautomatyzowane gilotyny połączone z chemicznym utrwalaniem włókien lub dobierają wariant oplotu niewymagający cieplnego uszczelniania brzegów. Właściwa identyfikacja struktury polimeru przed wykonaniem pierwszego cięcia gwarantuje utrzymanie pełnej spójności gotowej instalacji.
Kategorie artykułów
Polecane artykuły

Składanie rysunków jako element kosztowej optymalizacji w projektach budowlanych

Wymiana filtrów w klimatyzacji – dlaczego jest niezbędna?

Szafy do endoskopów w kontekście kontroli zakażeń szpitalnych
